製品外観検査とは?見るポイント・進め方・外注時の考え方を解説
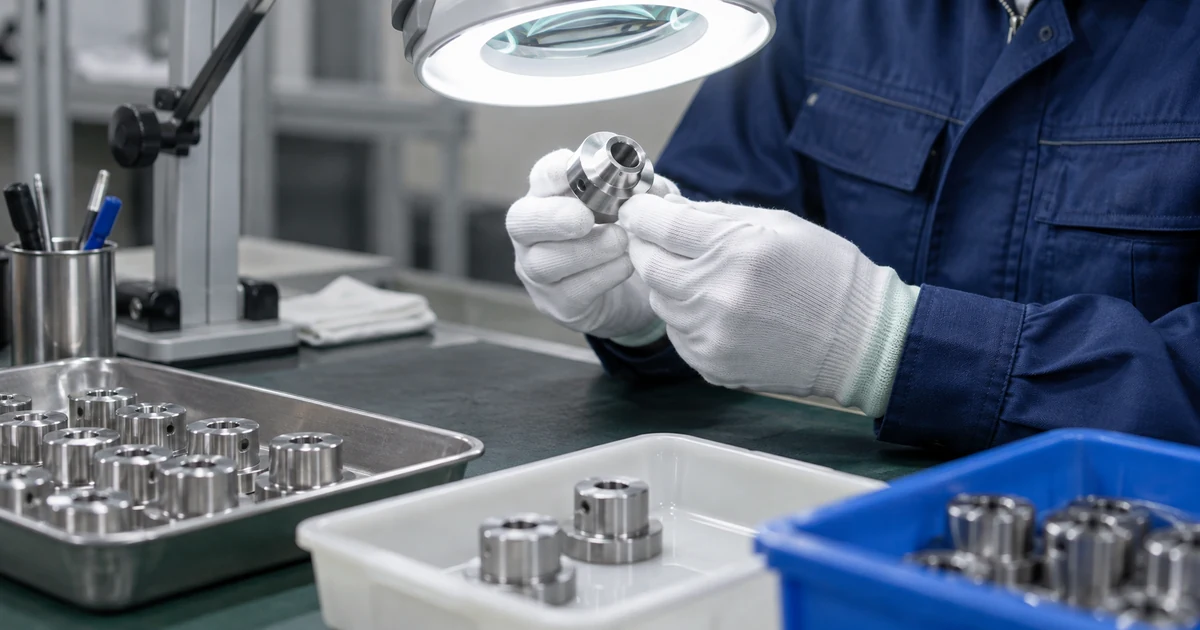
製品外観検査は、製品の表面や形状を確認し、傷、汚れ、異物、欠け、変形、印字不良、組み付け不良などを見つける基本工程です。対象製品によって確認箇所や許容範囲が変わるため、判定基準が曖昧なままだと、検査者ごとの差や見落としが起こりやすくなります。こうした背景から、品質と納期に直結しやすい工程でもあります。
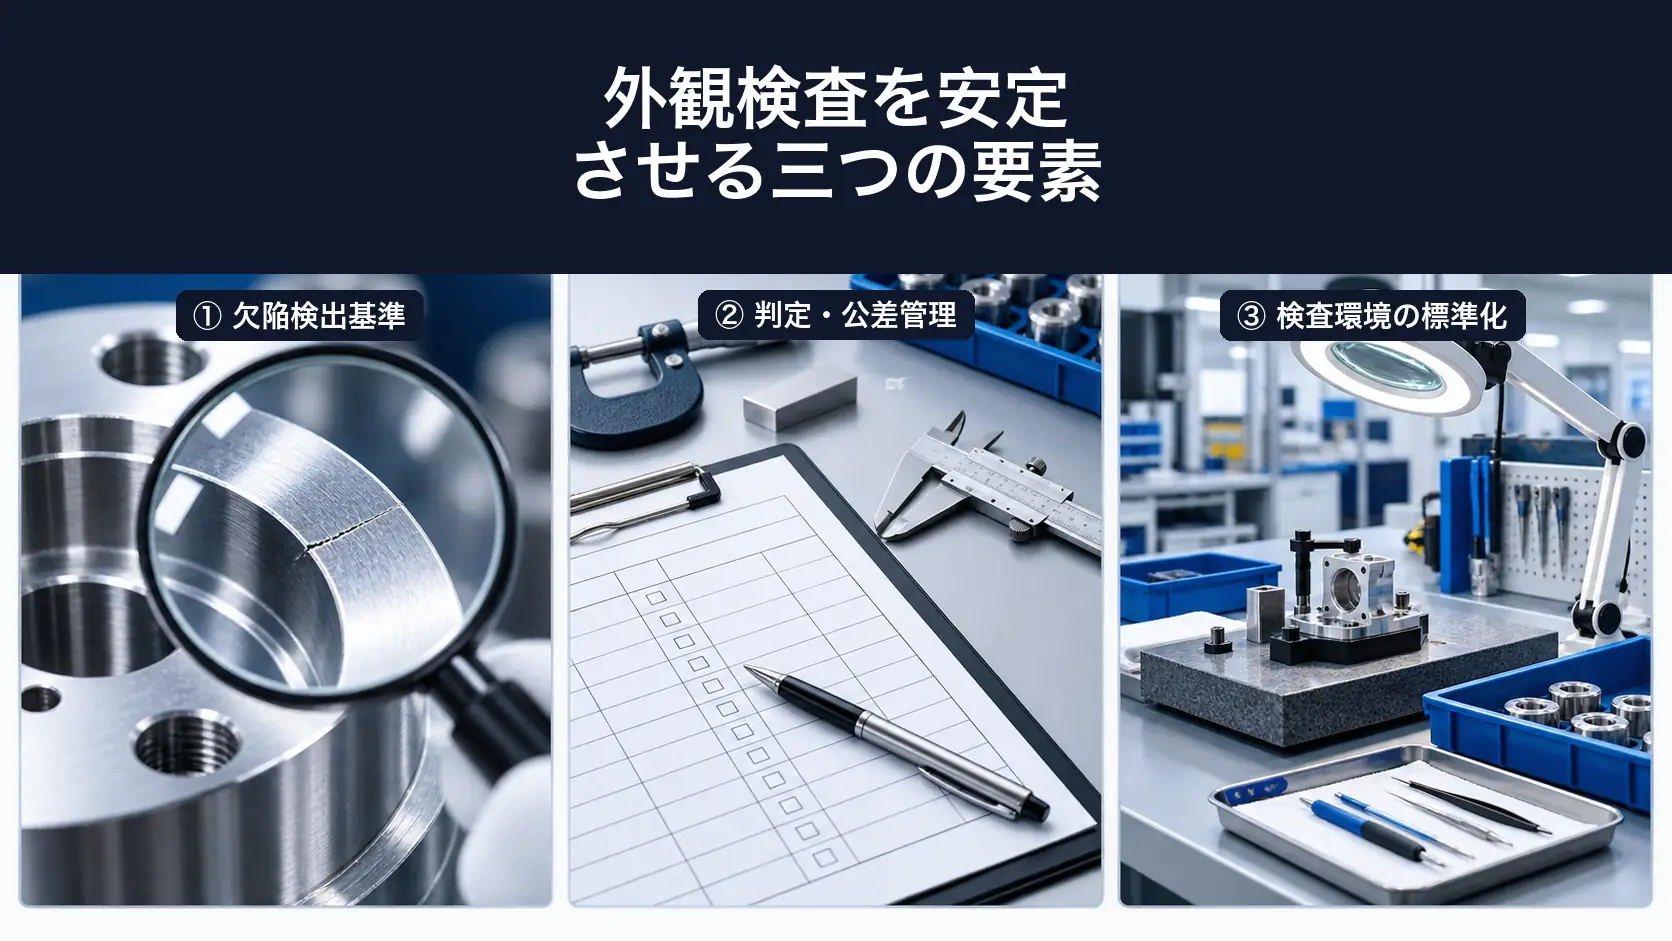
結論から言うと、製品外観検査を安定させるには、「どの不良を重点的に見るのか」「どこからを不良と判断するのか」「足りない工数をどう補うのか」を先に整理することが重要です。確認順、限度見本、記録方法をそろえるだけでも、判断差は減らしやすくなります。
本記事では、製品外観検査の基本、不良種類ごとの確認ポイント、判定基準の揃え方、外注や受託を検討するときの注意点を解説します。個別の判定基準や対応可否は事前確認が必要ですが、まずは相談前の比較検討に使える実務視点をまとめました。
製品外観検査とは
製品外観検査とは、製品の表面や見た目を確認し、傷、汚れ、異物、欠け、変形、印字不良、組み付け不良などを見つける検査です。最終出荷前だけでなく、工程内の確認や顧客指摘後の再選別でも必要になることがあります。
PQIでは、製品外観検査を単なる人員配置として見ず、対象不良、検査数量、判定基準、持ち出し可否を確認しながら、受託検査、構内請負、人材派遣のどの形が合うかを整理します。
製造現場では、次のような場面で使われることが一般的です。
- 出荷前の最終確認を行う
- 工程内での外観不良を確認する
- 顧客指摘後の再選別を行う
- 試作品や初品の状態を確認する
製品外観検査はシンプルに見えても、製品特性や不良傾向に応じて確認観点が変わるため、属人的になりやすい工程といえます。
不良種類ごとの確認ポイント
製品外観検査を安定させるには、現場で見る不良を明確にすることが出発点になります。PQIでは、対象製品ごとの不良傾向を確認し、検査員が迷いにくい確認順と判定基準に落とし込みます。
傷や打痕を確認する
傷や打痕は、表面、角部、搬送時に接触しやすい箇所で確認されやすい不良です。長さ、深さの見え方、位置、数量を確認し、外観品質や機能に影響する範囲を分けて考えます。PQIでは、良品サンプルと不良サンプルを見比べながら、どの程度からNGとするかを具体化します。
汚れや異物付着を確認する
汚れや異物付着は、製品の見た目だけでなく、後工程や出荷先での評価にも影響することがあります。拭き取り可能か、付着箇所が限定的か、混入リスクがあるかを確認します。PQIでは、記録対象にする不良と、その場で再確認する不良を分けて運用しやすい形に整理します。
欠けや変形を確認する
欠けや変形は、端部、穴部、組み付け部、加工後の境目で見つかりやすい項目です。見た目だけではなく、組み付けや使用時に影響する可能性もあるため、確認箇所を固定して見る必要があります。PQIでは、写真付き手順書や限度見本を使い、検査員が同じ基準で見られる状態に近づけます。
印字やラベルの不備を見る
印字不良、ラベルずれ、表示違いは、出荷後のトレーサビリティや顧客確認に影響することがあります。品番、ロット、向き、位置、かすれの程度を確認し、どこまでを許容するかを決めます。PQIでは、製品ごとの重要表示を確認し、見落としやすい箇所を手順に組み込みます。
判定基準とばらつき対策
製品外観検査では、対象製品が広いほど、担当者ごとの判断差が出やすくなります。PQIでは、検査工程を安定させるために、基準づくりと運用の両方を確認します。
限度見本を用意する
どこまでを良品、どこからを不良とするかを限度見本で共有すると、判断をそろえやすくなります。言葉だけで「軽微な傷」「小さな汚れ」と伝えるより、現物や写真を使うほうが実務では分かりやすくなります。
見る順番を固定する
全体、端部、穴部、刻印、ラベル、組み付け部など、どの順番で確認するかを固定すると、抜け漏れを減らしやすくなります。PQIでは、検査員が複数名になる場合でも、同じ手順で確認できるよう手順書作成を重視します。
記録を残して改善につなげる
不良の種類、発生箇所、数量を記録しておくと、次回の選別や工程改善に活かしやすくなります。短期の再選別でも記録を残すことで、継続案件や追加ロットの判断材料になります。
作業負荷を調整する
製品外観検査は、検査対象数が多い、確認箇所が細かい、見逃しが許されにくいなど、作業負荷が高くなることがあります。長時間の目視では集中力が落ちやすいため、検査量、人員配置、休憩や交代の設計も必要になります。
外注や受託が向くケース
製品外観検査は社内で対応する前提で考えられがちですが、人員不足や短納期対応が重なる場合は、外部活用を含めて整理したほうが早いことがあります。株式会社PQIでは、持ち出し可能な受託検査、貴社構内での請負対応、検査人材の派遣まで、現場条件に合わせて相談できます。
たとえば、次のようなケースでは外注や請負の相性を見やすくなります。
- 再選別で短期的に工数が膨らんでいる
- 検査待ち在庫が増えて出荷が止まりやすい
- ベテラン依存が強く教育負荷が高い
- 持ち出し可否に応じて複数の方法を比較したい
PQIでは、受託検査、構内請負、人材派遣の中から、現場条件に合わせて進め方を整理できます。急ぎの案件でも、まずはどの形が合うかを見極める相談から進めやすくなります。
受託検査を選ぶ場合は、製品を外部へ持ち出せるか、検査後の梱包や返却方法をどうするかも確認が必要です。構内対応を選ぶ場合は、作業場所、検査治具、照明、記録方法、現場での連絡窓口を先に決めておくと、立ち上げ後の手戻りを抑えやすくなります。
なお、構内請負や人材派遣を含む体制を検討する場合は、指揮命令系統や業務範囲の整理が重要です。偽装請負を避けるためにも、個別条件を事前確認し、必要に応じて専門確認を行う前提で進める必要があります。
現場で見る数字とチェックリスト
製品外観検査を相談するときは、現場で見る数字を先にそろえると判断しやすくなります。PQIでは、初回相談時に次のような項目を確認し、受託検査、構内請負、人材派遣のどれが合うかを整理します。
- 月間または日次の検査数量
- 検査対象の品番数
- 重点不良の種類
- 良品サンプルと不良サンプルの有無
- 検査にかかっている人数と時間
- 持ち出し可否と構内対応の必要性
このチェックリストを使うと、人員補充だけでなく、検査基準、作業負荷、外部活用のどこを改善すべきかが見えやすくなります。特に短納期の再選別では、人を増やす前に基準をそろえることで、手戻りを減らしやすくなります。
PQIでの導入ステップ
PQIでは、製品外観検査の相談を現場条件に合わせて段階的に進めます。代表的な流れは次のとおりです。
- ヒアリング: 対象製品、検査数量、不良内容、持ち出し可否を確認します。
- 検査提案: 受託検査、構内請負、人材派遣、必要に応じた検査手順の整理を比較します。
- 手順書作成: 判定基準、見る順番、注意点を整理し、検査員が迷わない形にします。
- 本格導入: 必要な検査員体制や工程設計を整え、実運用に移します。
- 運用改善: 不良傾向や作業負荷を見ながら、検査方法や人員配置を見直します。
費用、納期、対応場所、検査体制は対象製品や数量、工程条件によって異なります。具体的な対応可否は相談時に個別に確認してください。
相談前に整理したい情報
外部相談をスムーズに進めるためには、次の情報をまとめておくと役立ちます。PQIでは、すべてが固まっていない段階でも、分かる範囲の情報から進め方を整理できます。
- 製品や部品の種類
- 見たい不良の内容
- 希望時期
- 必要人数や想定工数
- 製品の持ち出し可否
- 現場で困っていること
すべてが厳密でなくても問題ありません。まずは、何が詰まっているのかを整理することが、次の一歩につながります。
検査設計を実務に落とす補足
PQIでは、対象不良、判定基準、検査体制の優先順位を相談時に整理し、現場に合う確認手順を検討します。
検査対象を区分して優先順位を決める
全数で見る箇所と、重点的に見る箇所を分けると、検査時間を増やしすぎずに見落としを減らせます。出荷後の影響が大きい不良、発生頻度が高い不良、顧客から指摘されやすい不良を先に並べ、現場で共通認識にします。
限度見本は更新日と対象ロットを残す
良品と不良品の境界を示す見本は、一度作って終わりではありません。変更した日、対象製品、見直した理由を記録しておくと、仕様変更や材料変更の後も判定根拠をたどれます。
再検査の担当と判断期限を決める
迷う品を誰が再確認するか、いつまでに判断するかを決めておくと、出荷判断が滞りません。一次判定者、再検査者、最終判断者の役割を分け、工程内で待ちが発生する場所を見えるようにします。
不良の発生場所を工程へ返す
検査結果は良否の集計だけで終わらせず、どの工程・どの位置・どの条件で発生したかを製造側へ返します。同じ不良が繰り返される場合は、検査の強化だけでなく、前工程の条件確認につなげることが重要です。
繁閑差に合わせて検査体制を見直す
生産量が増える時期だけ判定精度が落ちる場合は、人員数だけでなく教育時間、検査台数、再検査の導線を見直します。急な増産時にも同じ手順で運用できる状態を、平常時から整えておきます。
よくある質問
PQIに寄せられる相談でも、短期再選別、検査員不足、判定基準のばらつきに関する質問は多くあります。
PQIでは、初回相談で対象製品、重点不良、検査数量、持ち出し可否を確認し、受託検査、構内請負、人材派遣のどの進め方が合うかを整理します。条件が固まっていない段階でも、現場で困っている内容が分かれば相談の入口として十分です。
製品外観検査はどの工程で必要になりますか?
出荷前の最終確認、工程内検査、顧客指摘後の再選別、試作品や初品の確認などで必要になることが多くあります。どの工程で重点的に見るかは、不良傾向や製品特性によって変わります。
製品外観検査は外注できますか?
可能です。製品の持ち出し可否や工程条件によって、受託検査、構内請負、人材派遣のどれが合うかは変わります。まずは条件を整理して相談する形が進めやすくなります。
社内で対応するか外部相談するか迷っています
まずは、短期の止血が必要なのか、継続的に体制を組み直したいのかを分けて考えるのがおすすめです。人員補充だけで解決しない場合は、請負や受託のほうが合うこともあります。
判断基準が担当者でぶれる場合はどうすればよいですか?
限度見本、写真付き手順書、確認順の固定を行うだけでも差を縮めやすくなります。現場だけで整理しきれない場合は、外部と一緒に基準を作る方法もあります。
相談時点で条件が固まっていなくても大丈夫ですか?
はい。製品、時期、困りごと、持ち出し可否の4点が分かるだけでも、初回相談は進めやすくなります。
まとめ
製品外観検査は、見た目を確認する工程に見えても、製品特性や不良傾向によって判断差が出やすい重要工程です。PQIでは、検査手順、判定基準、外部体制を含めて整理し、現場に合う進め方を比較します。安定させるためには、次の3点を早めに整理することが重要です。
- どの不良を見るか
- どこからを不良とするか
- 足りない工数をどう補うか
この3点をそろえるだけでも、見落としや判断差を減らしやすくなります。社内だけで抱え込まず、必要に応じて外注や請負も含めて比較することが、品質と納期の両立につながります。
電話: 042-768-7011
あわせてお読みください
監修:株式会社PQI
編集:株式会社PQI